
Как делают силиконовую форму
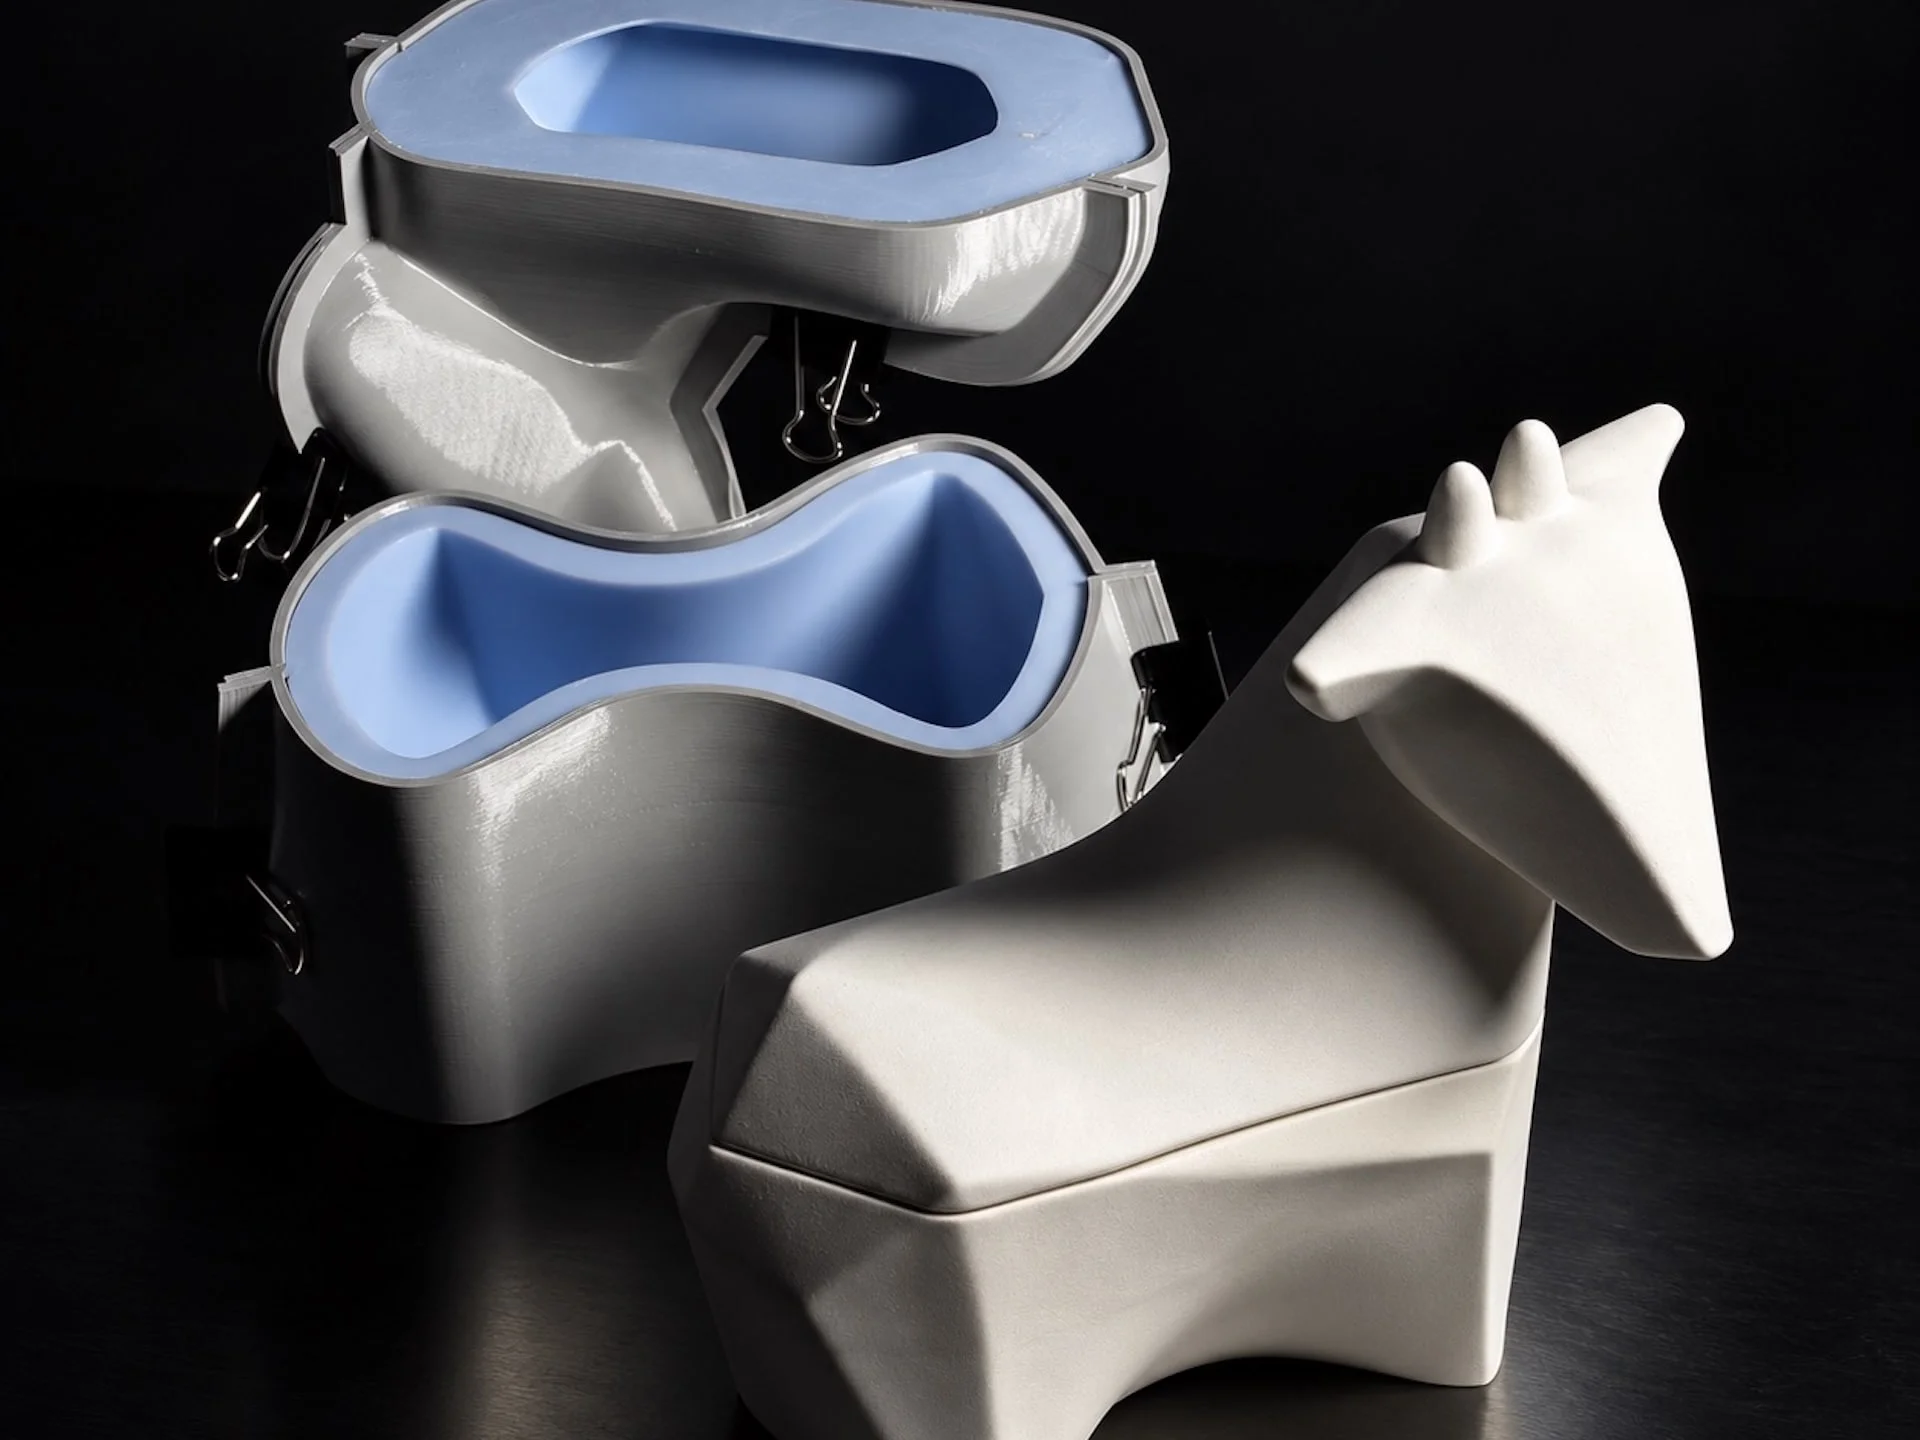
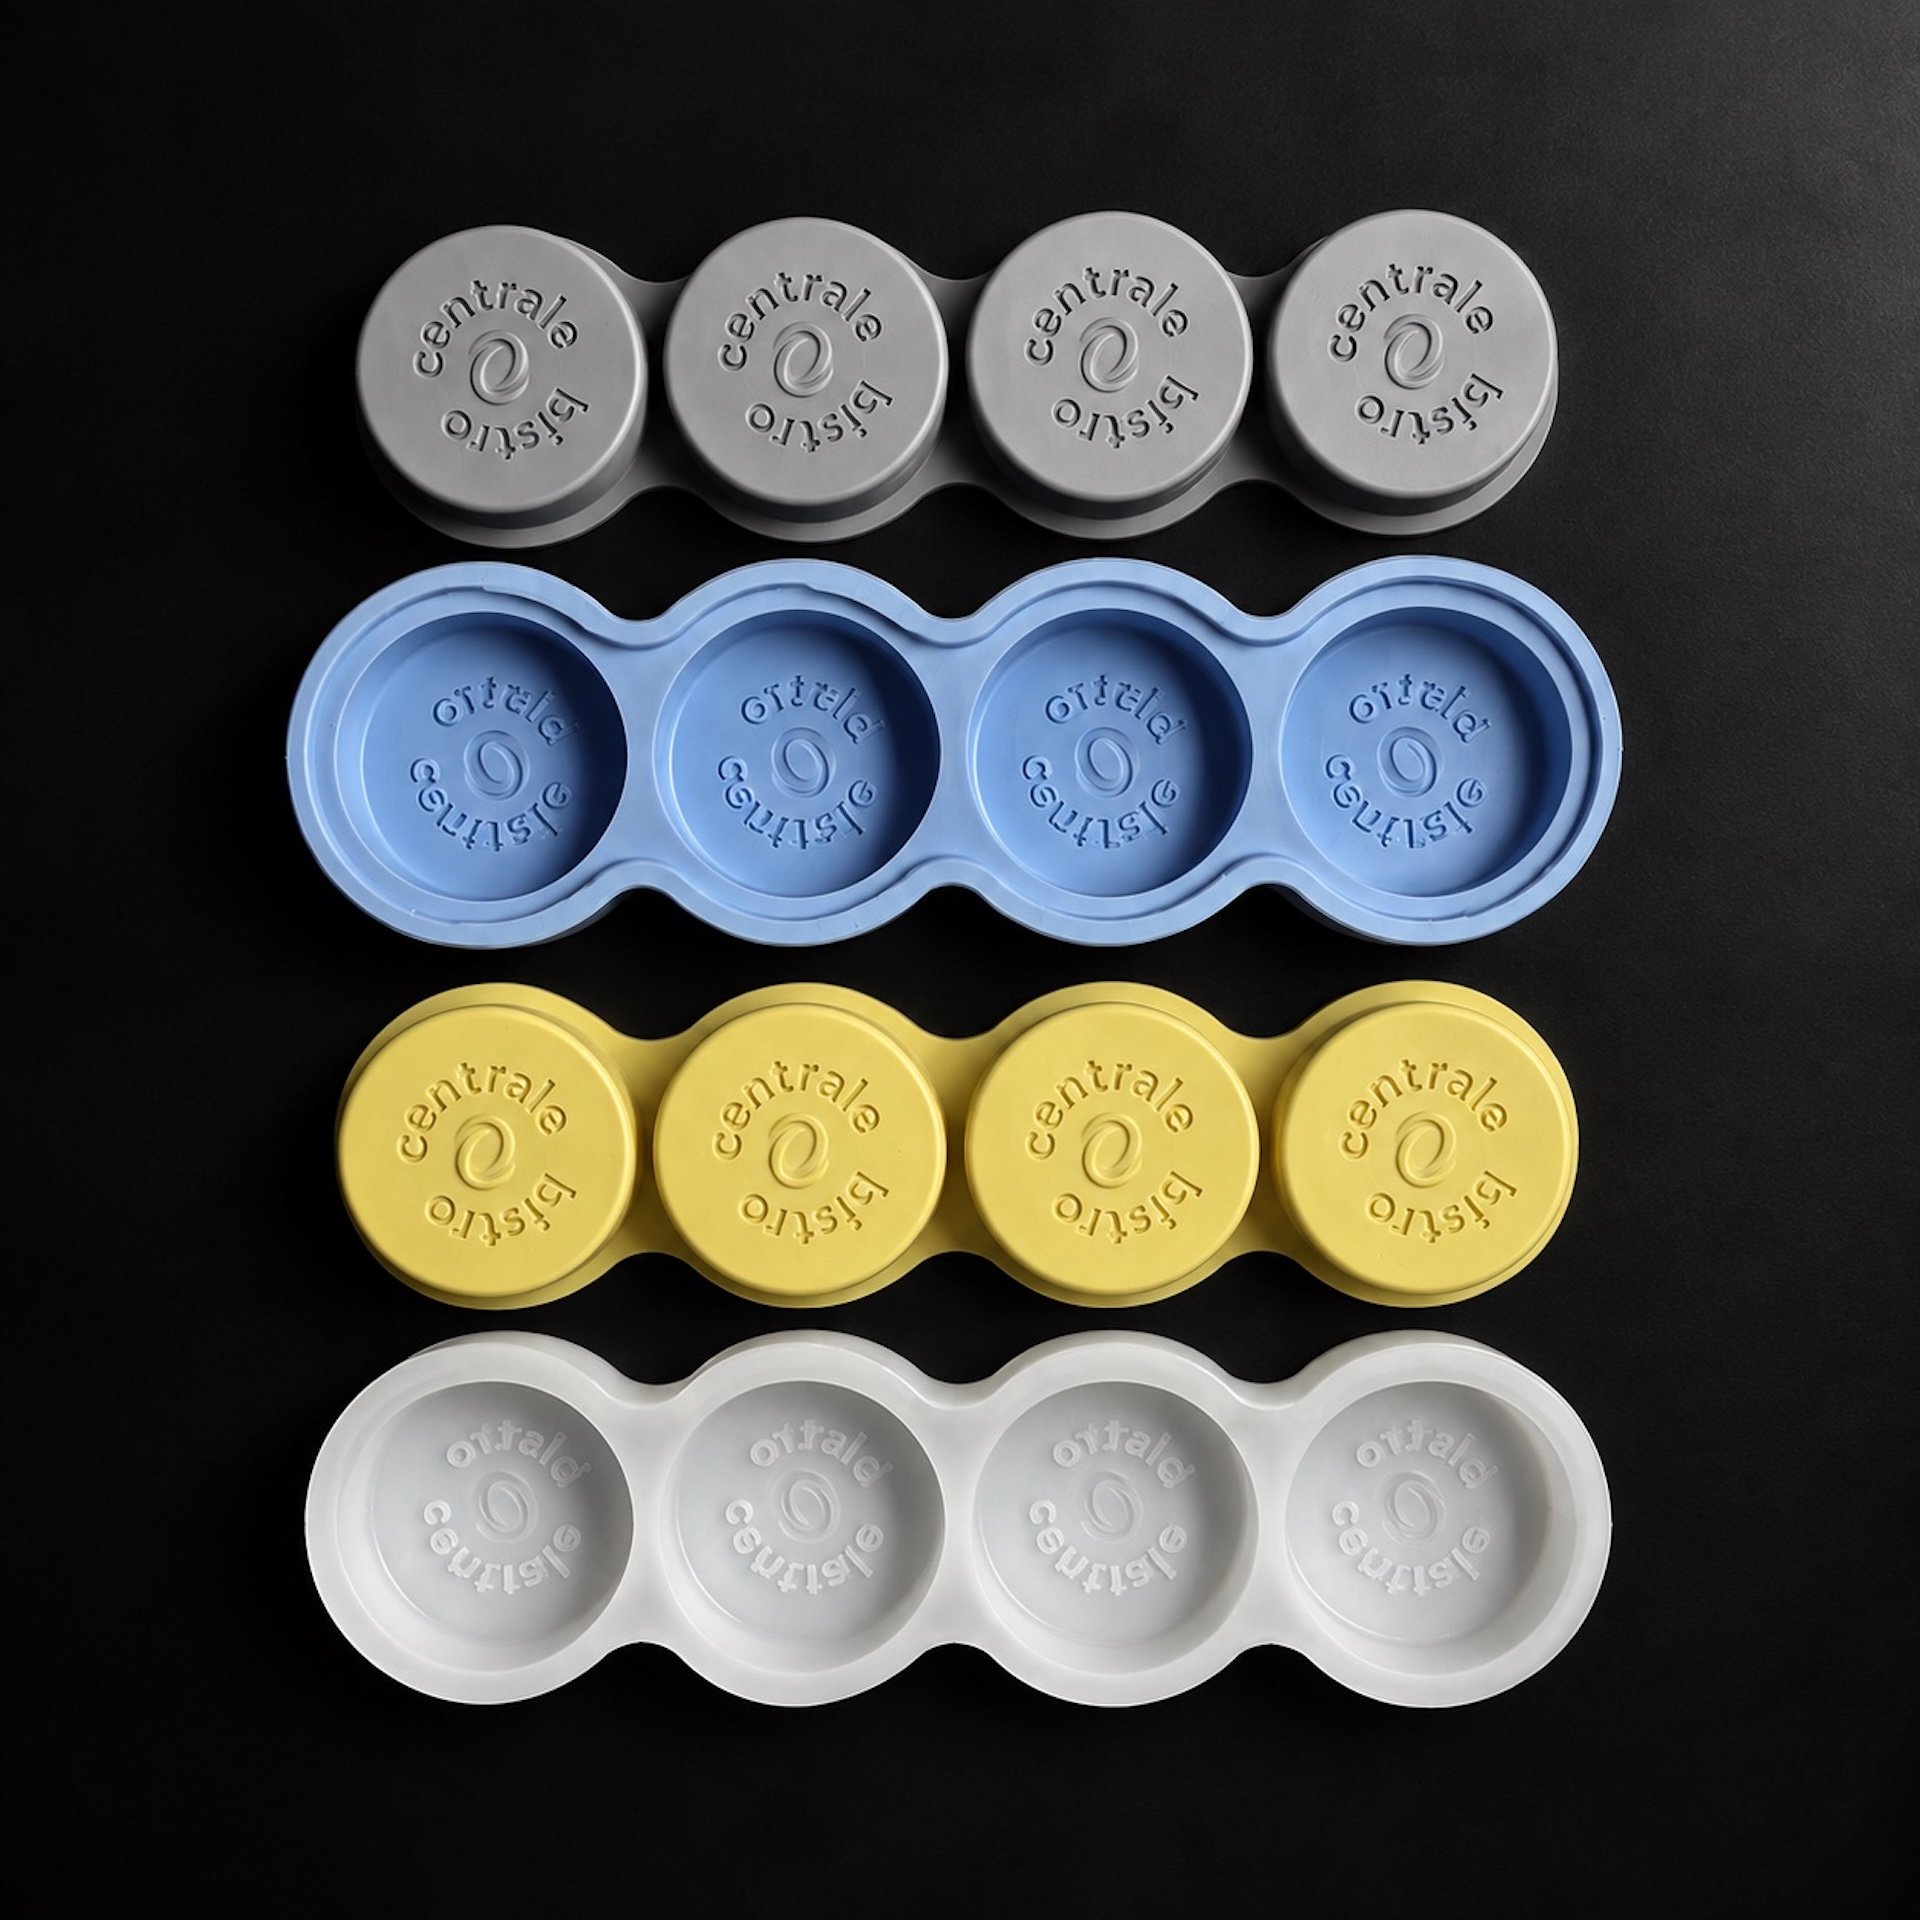
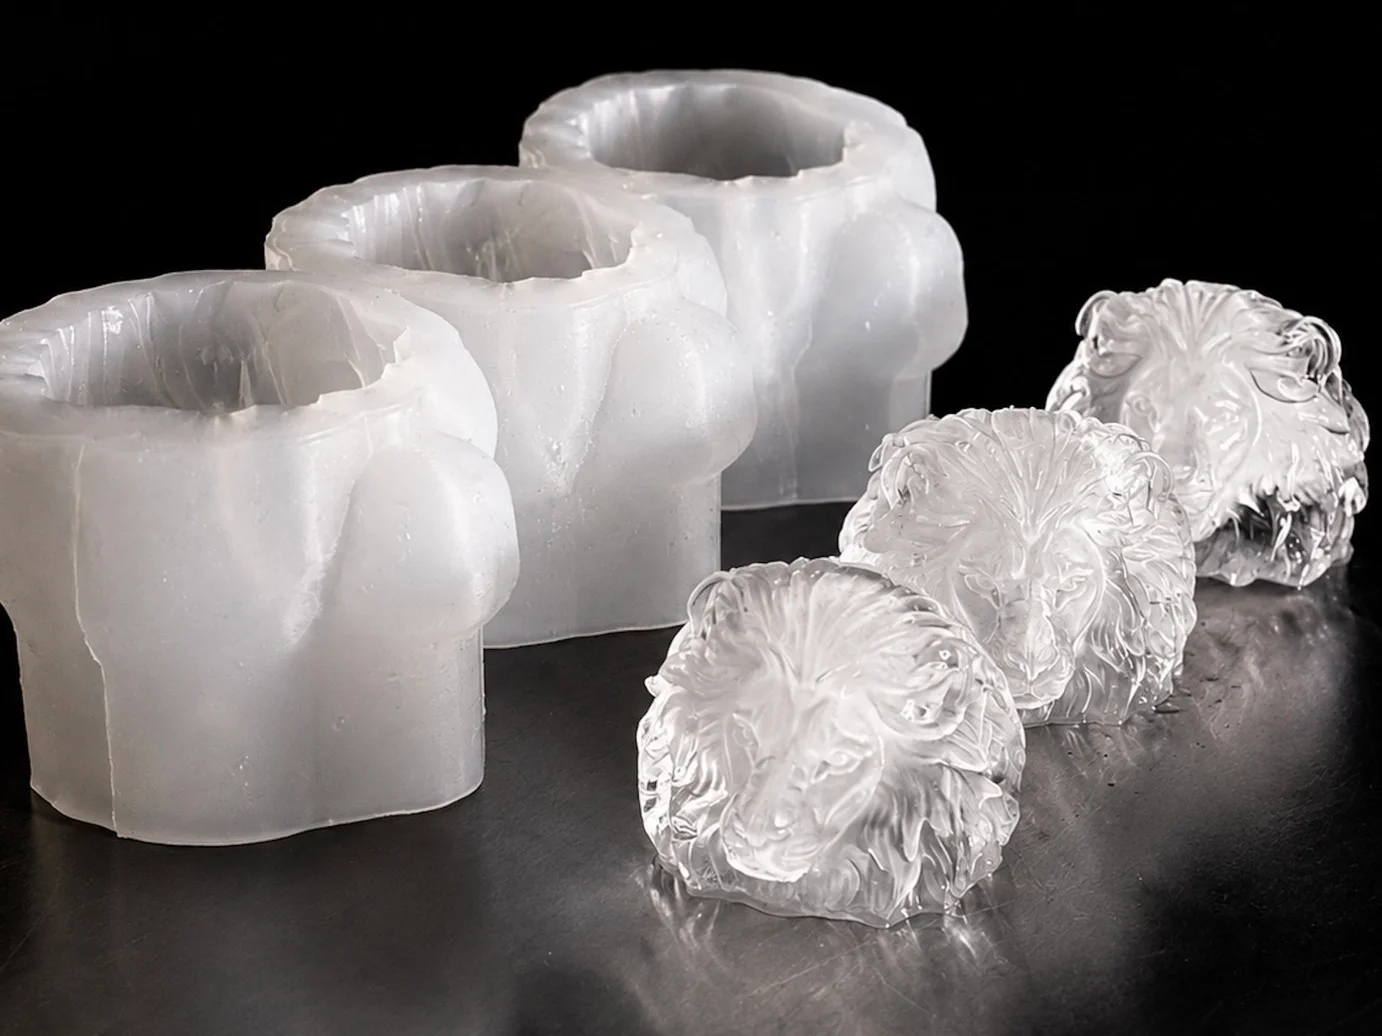
Сначала разрабатываем 3D-модель изделия и оснастку, затем печатаем мастер-модель и отливаем по ней силиконовую форму. Каждую форму проверяем тестовой отливкой.
С чего начинается форма
Работа начинается с обсуждения изделия и материала, который заказчик будет заливать в форму. Для разработки нам подойдёт фотография, эскиз, 3D-модель или само изделие, а если у заказчика уже есть мастер-модель, работаем по ней. Весь путь от 3D-модели до тестовой отливки занимает 2–3 недели.
От материала отливки зависит выбор силикона: оловянный или платиновый, а для пищевых продуктов — пищевой платиновый. Как выбрать между ними, рассказываем в статье о выборе силикона для формы.
3D-модель и оснастка
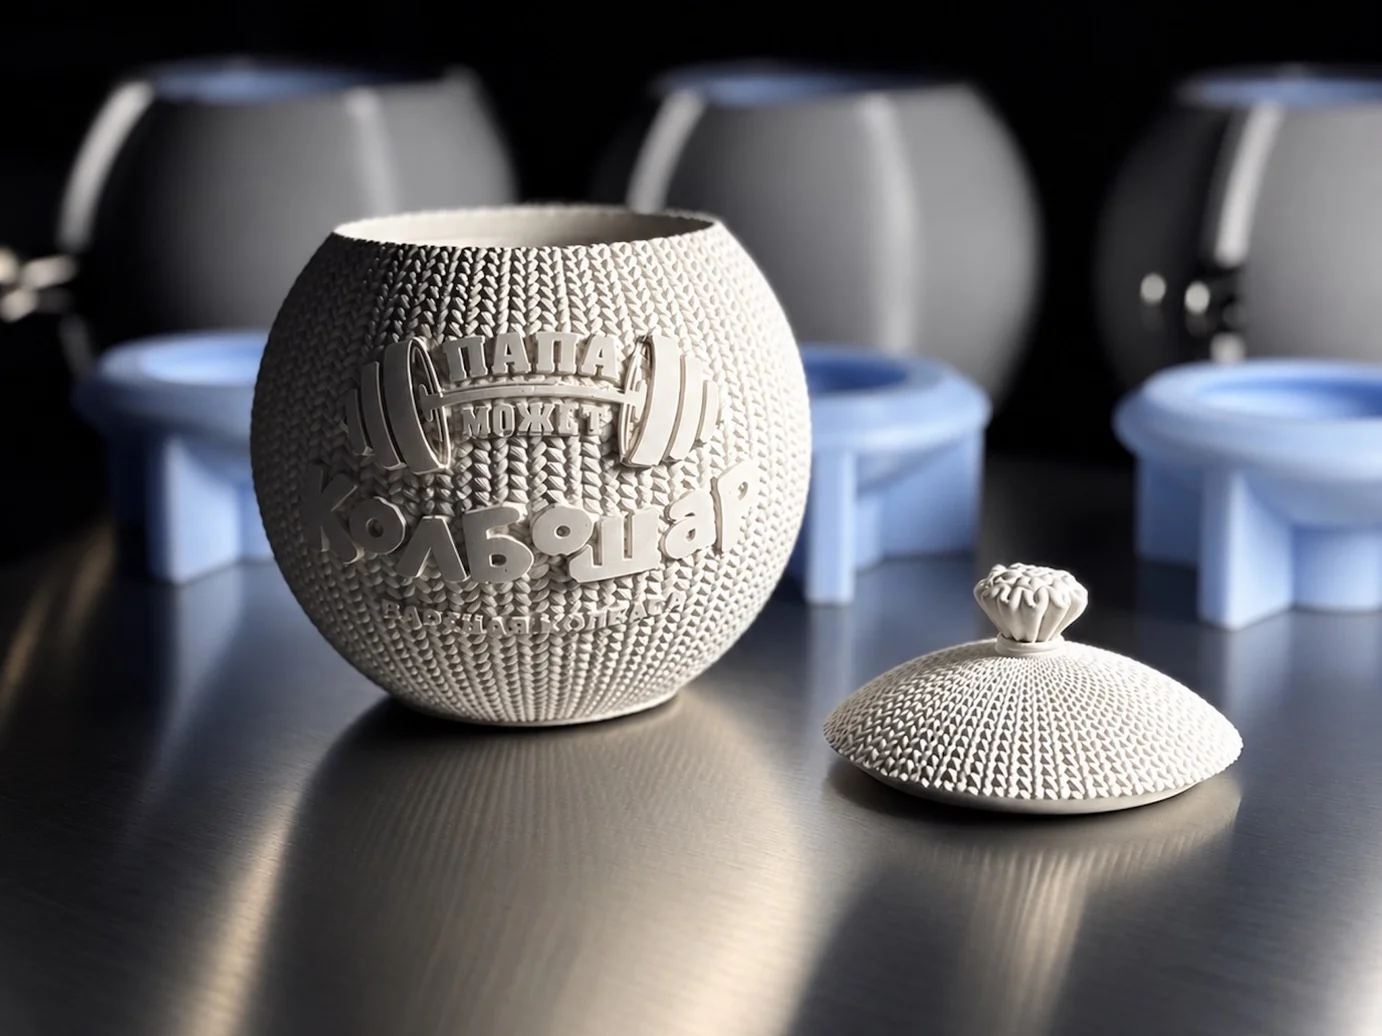
По исходным данным разрабатываем 3D-модель изделия. По ней проектируем оснастку — комплект деталей, в котором будем отливать форму, и при необходимости адаптируем геометрию изделия под литьё. Если изделие состоит из нескольких деталей, например из корпуса и крышки, на каждую деталь делаем отдельную форму.
Мастер-модель
Мастер-модель печатаем на фотополимерном 3D-принтере. После печати она проходит обработку:
- отмывка;
- досветка;
- удаление поддержек и шлифовка;
- грунтовка, если она нужна.
Затем проверяем геометрию модели и готовим её к формовке.
Как устроена оснастка
Оснастку печатаем на 3D-принтере из пластика. Мастер-модель стоит на подложке — плашке в основании оснастки — и закрепляется клеем. Опалубка — пластиковые стенки вокруг мастер-модели, внутрь которых заливается силикон. Её части стыкуются замками, выступами снаружи на стенках, и скрепляются зажимами.
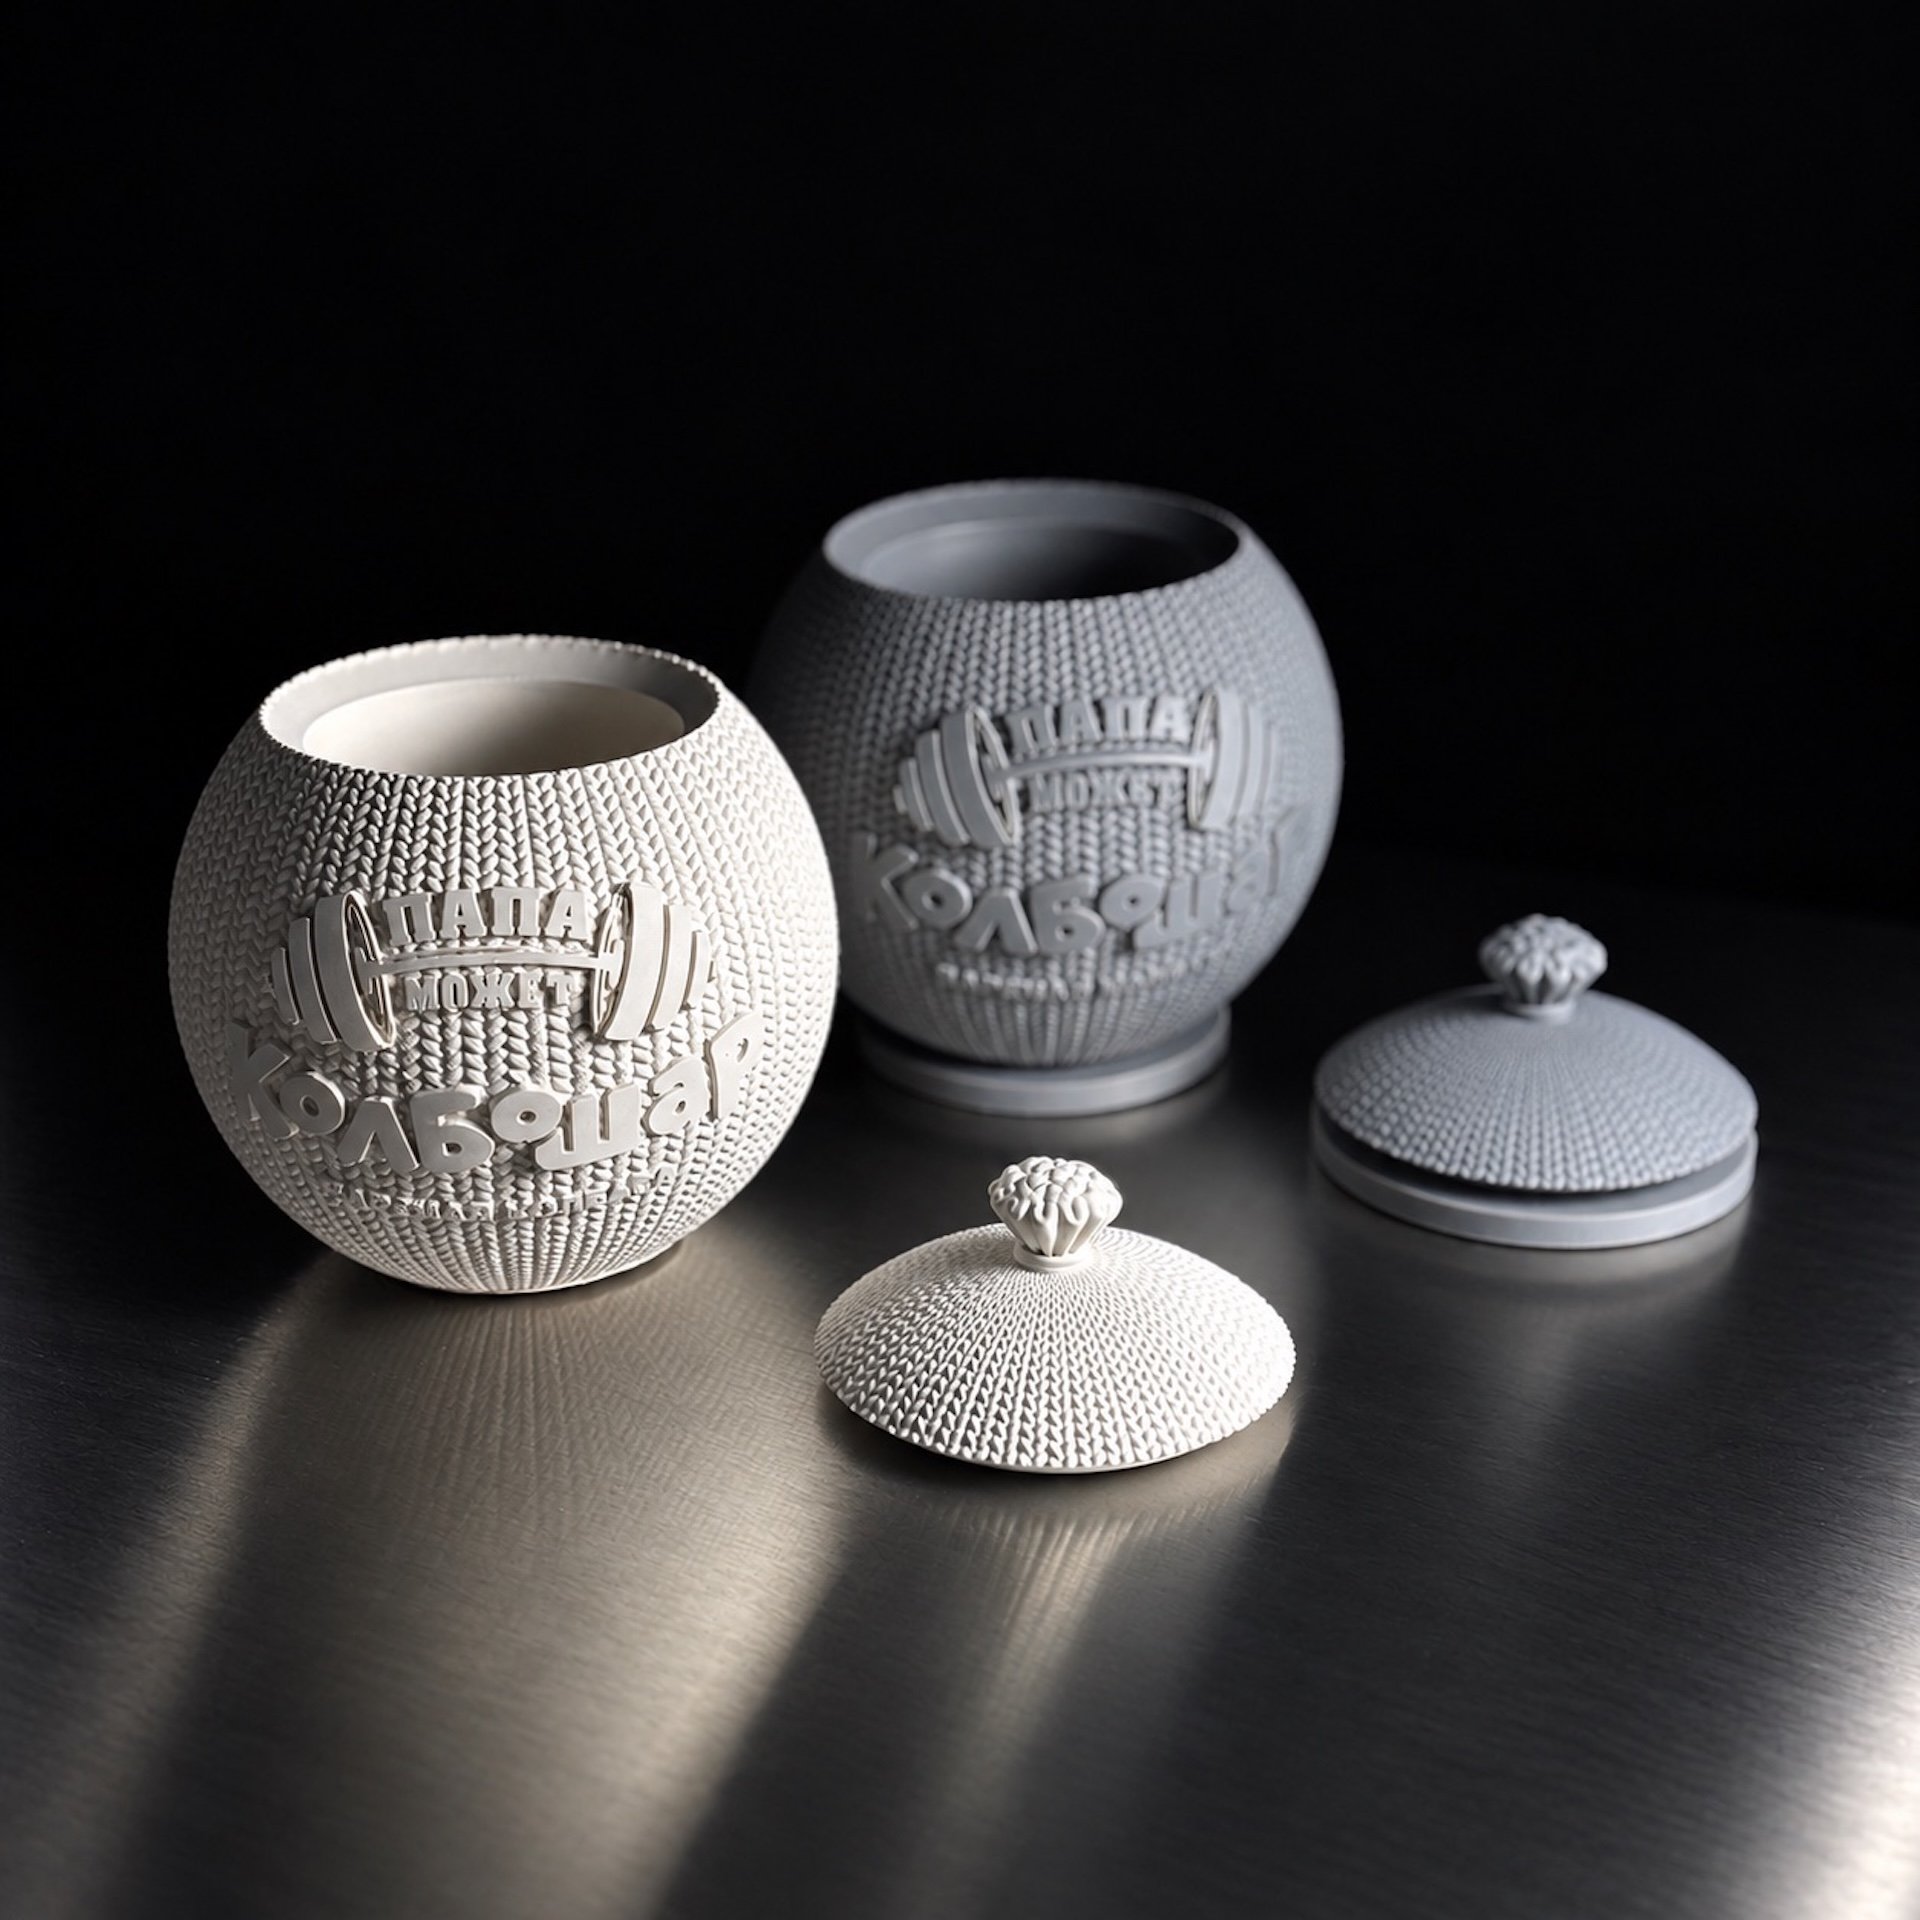
Для изделий с внутренним объёмом, например стаканов, кашпо и органайзеров, в оснастку добавляем держатель и сердечник. Сердечник вставляется внутрь мастер-модели, а держатель цепляется за фланец — выступающий верхний край опалубки, держит сердечник и центрует его. Силикон заполняет зазор между сердечником и мастер-моделью.
Жёсткий сердечник после отверждения силикона выбиваем через сквозное отверстие. Если у изделия есть отрицательные углы, то есть участки, которые мешают вынуть его из формы, как у сферических стаканов и кашпо, сердечник печатаем из гибкого пластика: его сминаем и вытаскиваем. После извлечения сердечника внутренняя часть формы остаётся полой. Сердечник экономит силикон, а благодаря ему силикон получается одинаковой толщины со всех сторон, и форма спокойно выворачивается при снятии.
Заливка силикона
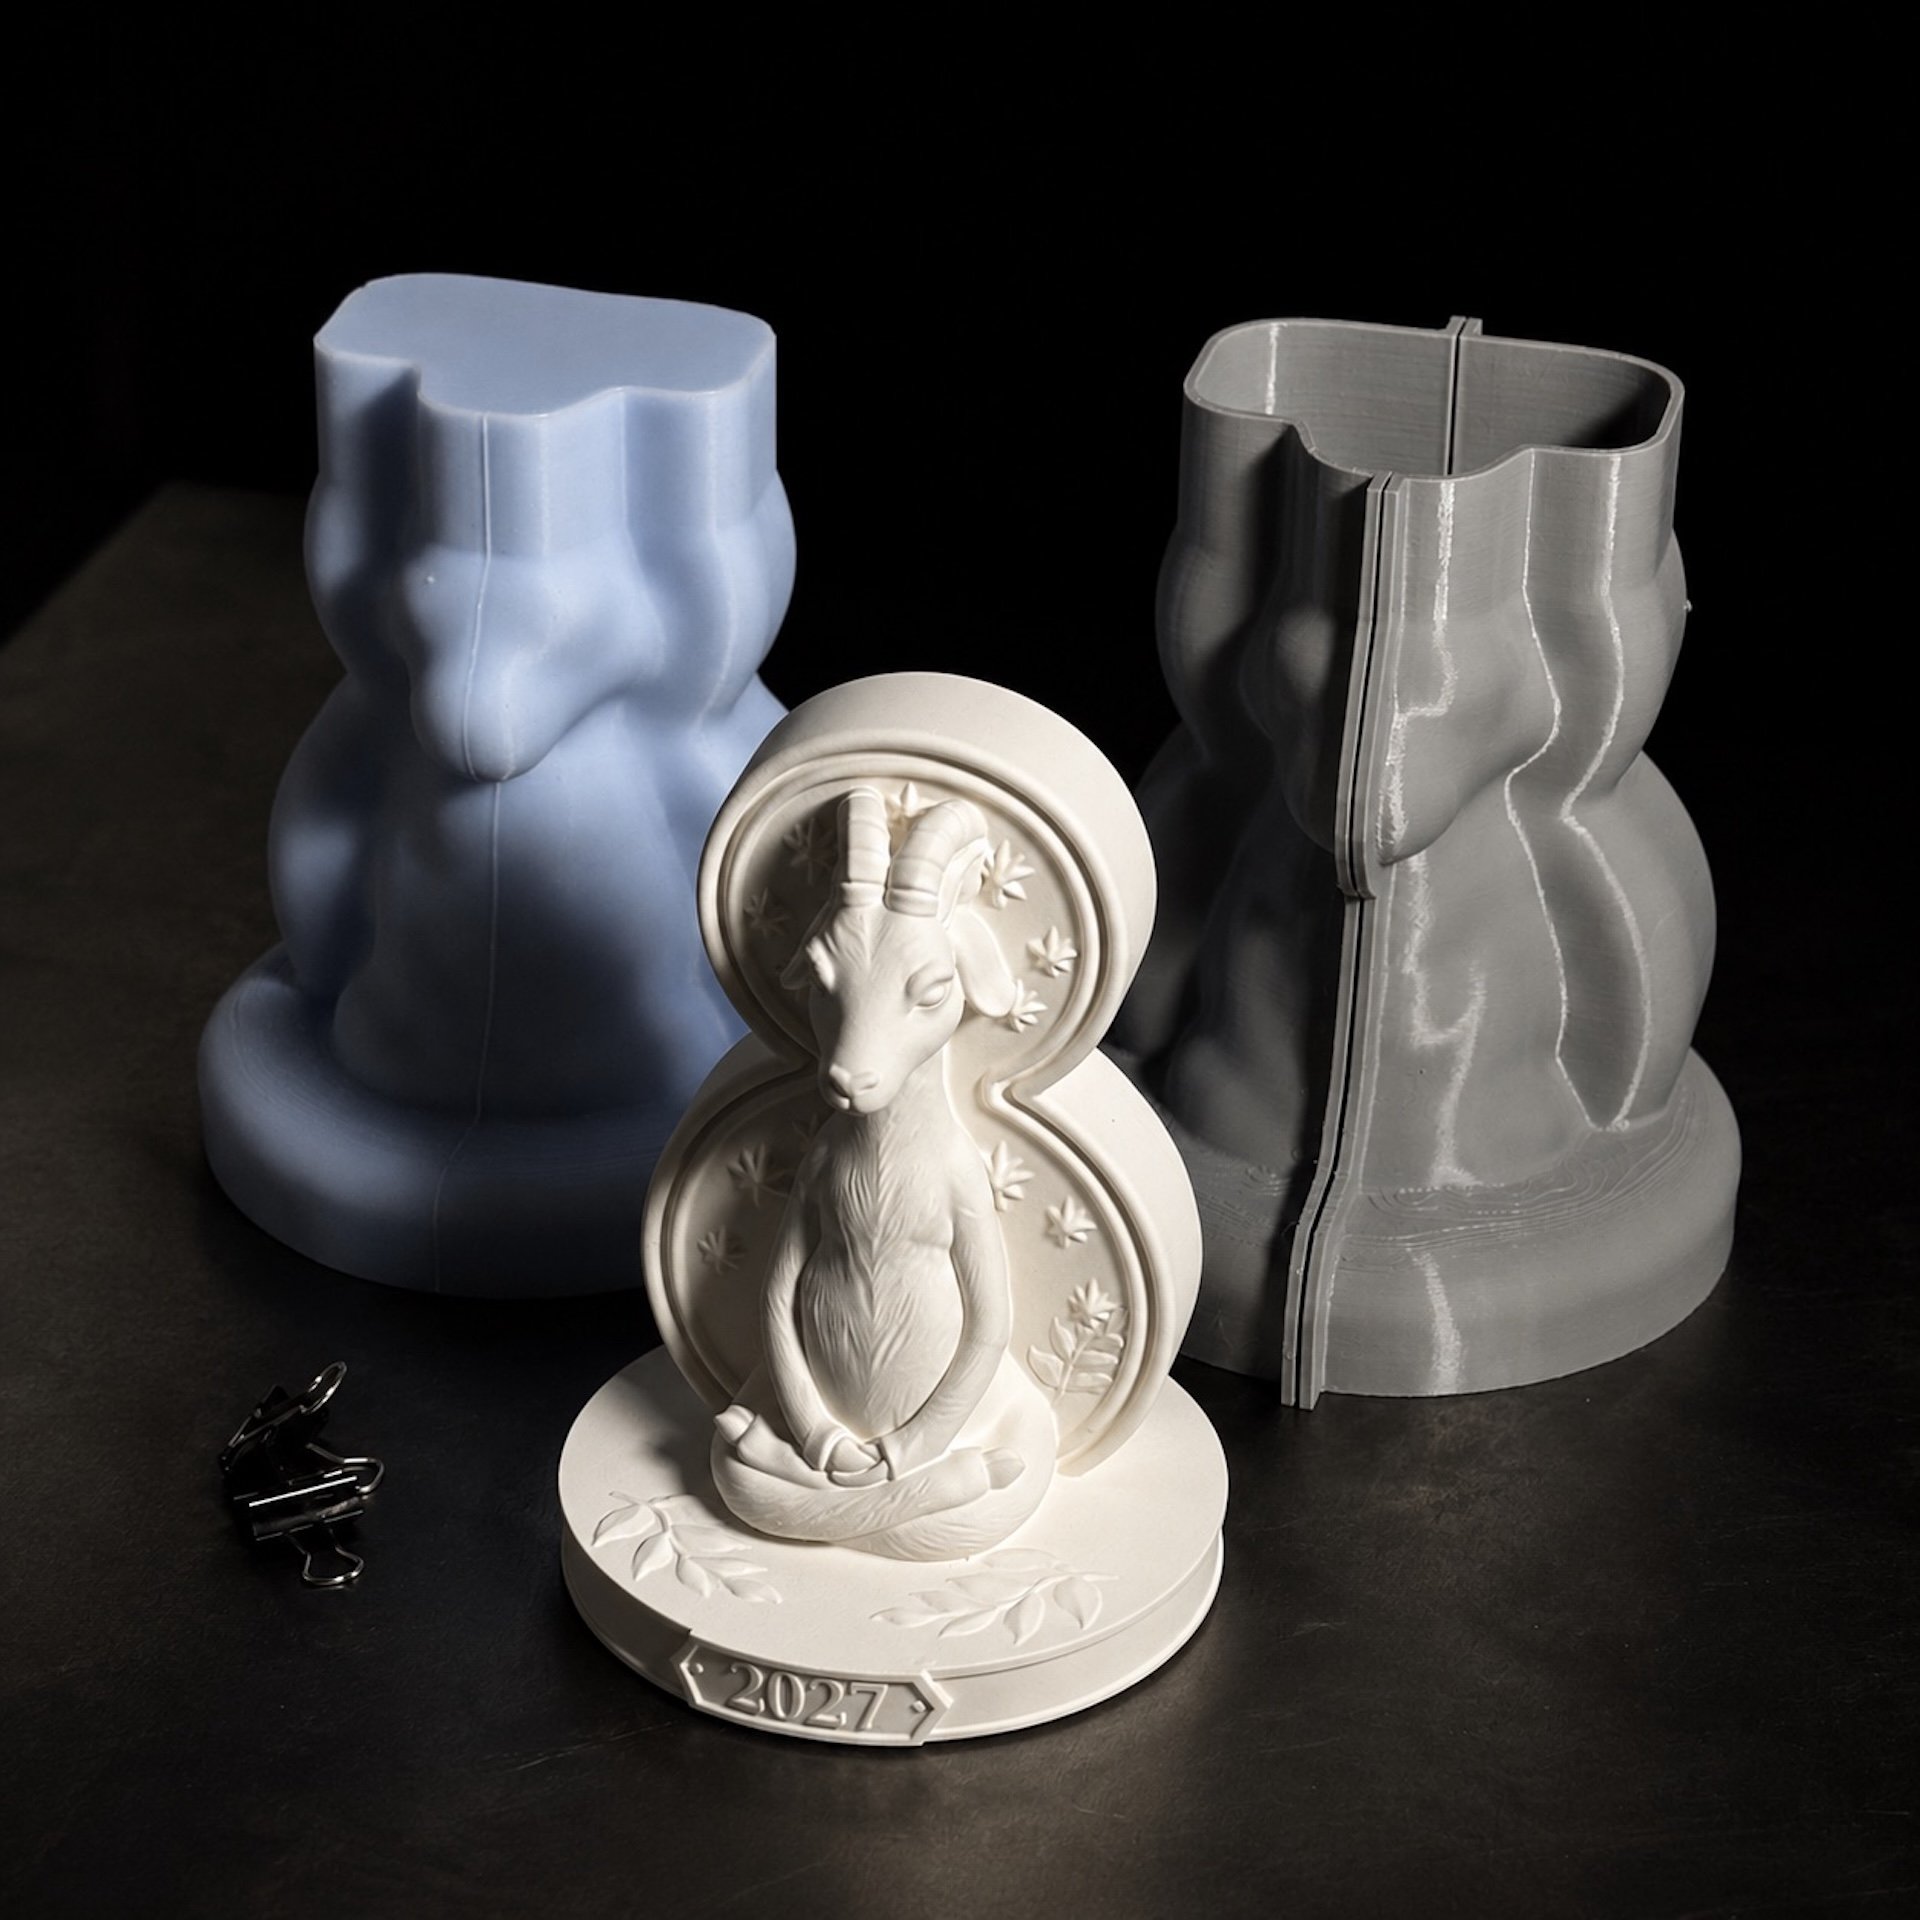
Перед заливкой используем восковой разделитель в спрее: с ним форму легче снять с мастер-модели. Компоненты силикона смешиваем по весу и заливаем силикон в опалубку с вакуумной дегазацией: она удаляет из силикона воздух, чтобы в форме не было пузырей.
По данным производителя, оловянный силикон отверждается 3–16 часов, а платиновый твёрдостью 10–30A — 5–8 часов при 25 °C. Готовую форму снимаем с мастер-модели как чулок. Составные формы делаем редко.
Тестовая отливка
Каждую готовую форму проверяем тестовой отливкой. Она показывает, не искажается ли геометрия изделия и удобно ли извлекать его из формы.
Если тестовая отливка выявила проблему, в зависимости от неё подбираем другой силикон или переделываем мастер-модель. Например, если гипсовый стакан выходит искривлённым, берём более жёсткий силикон: 20A вместо 10A.
Пищевые формы
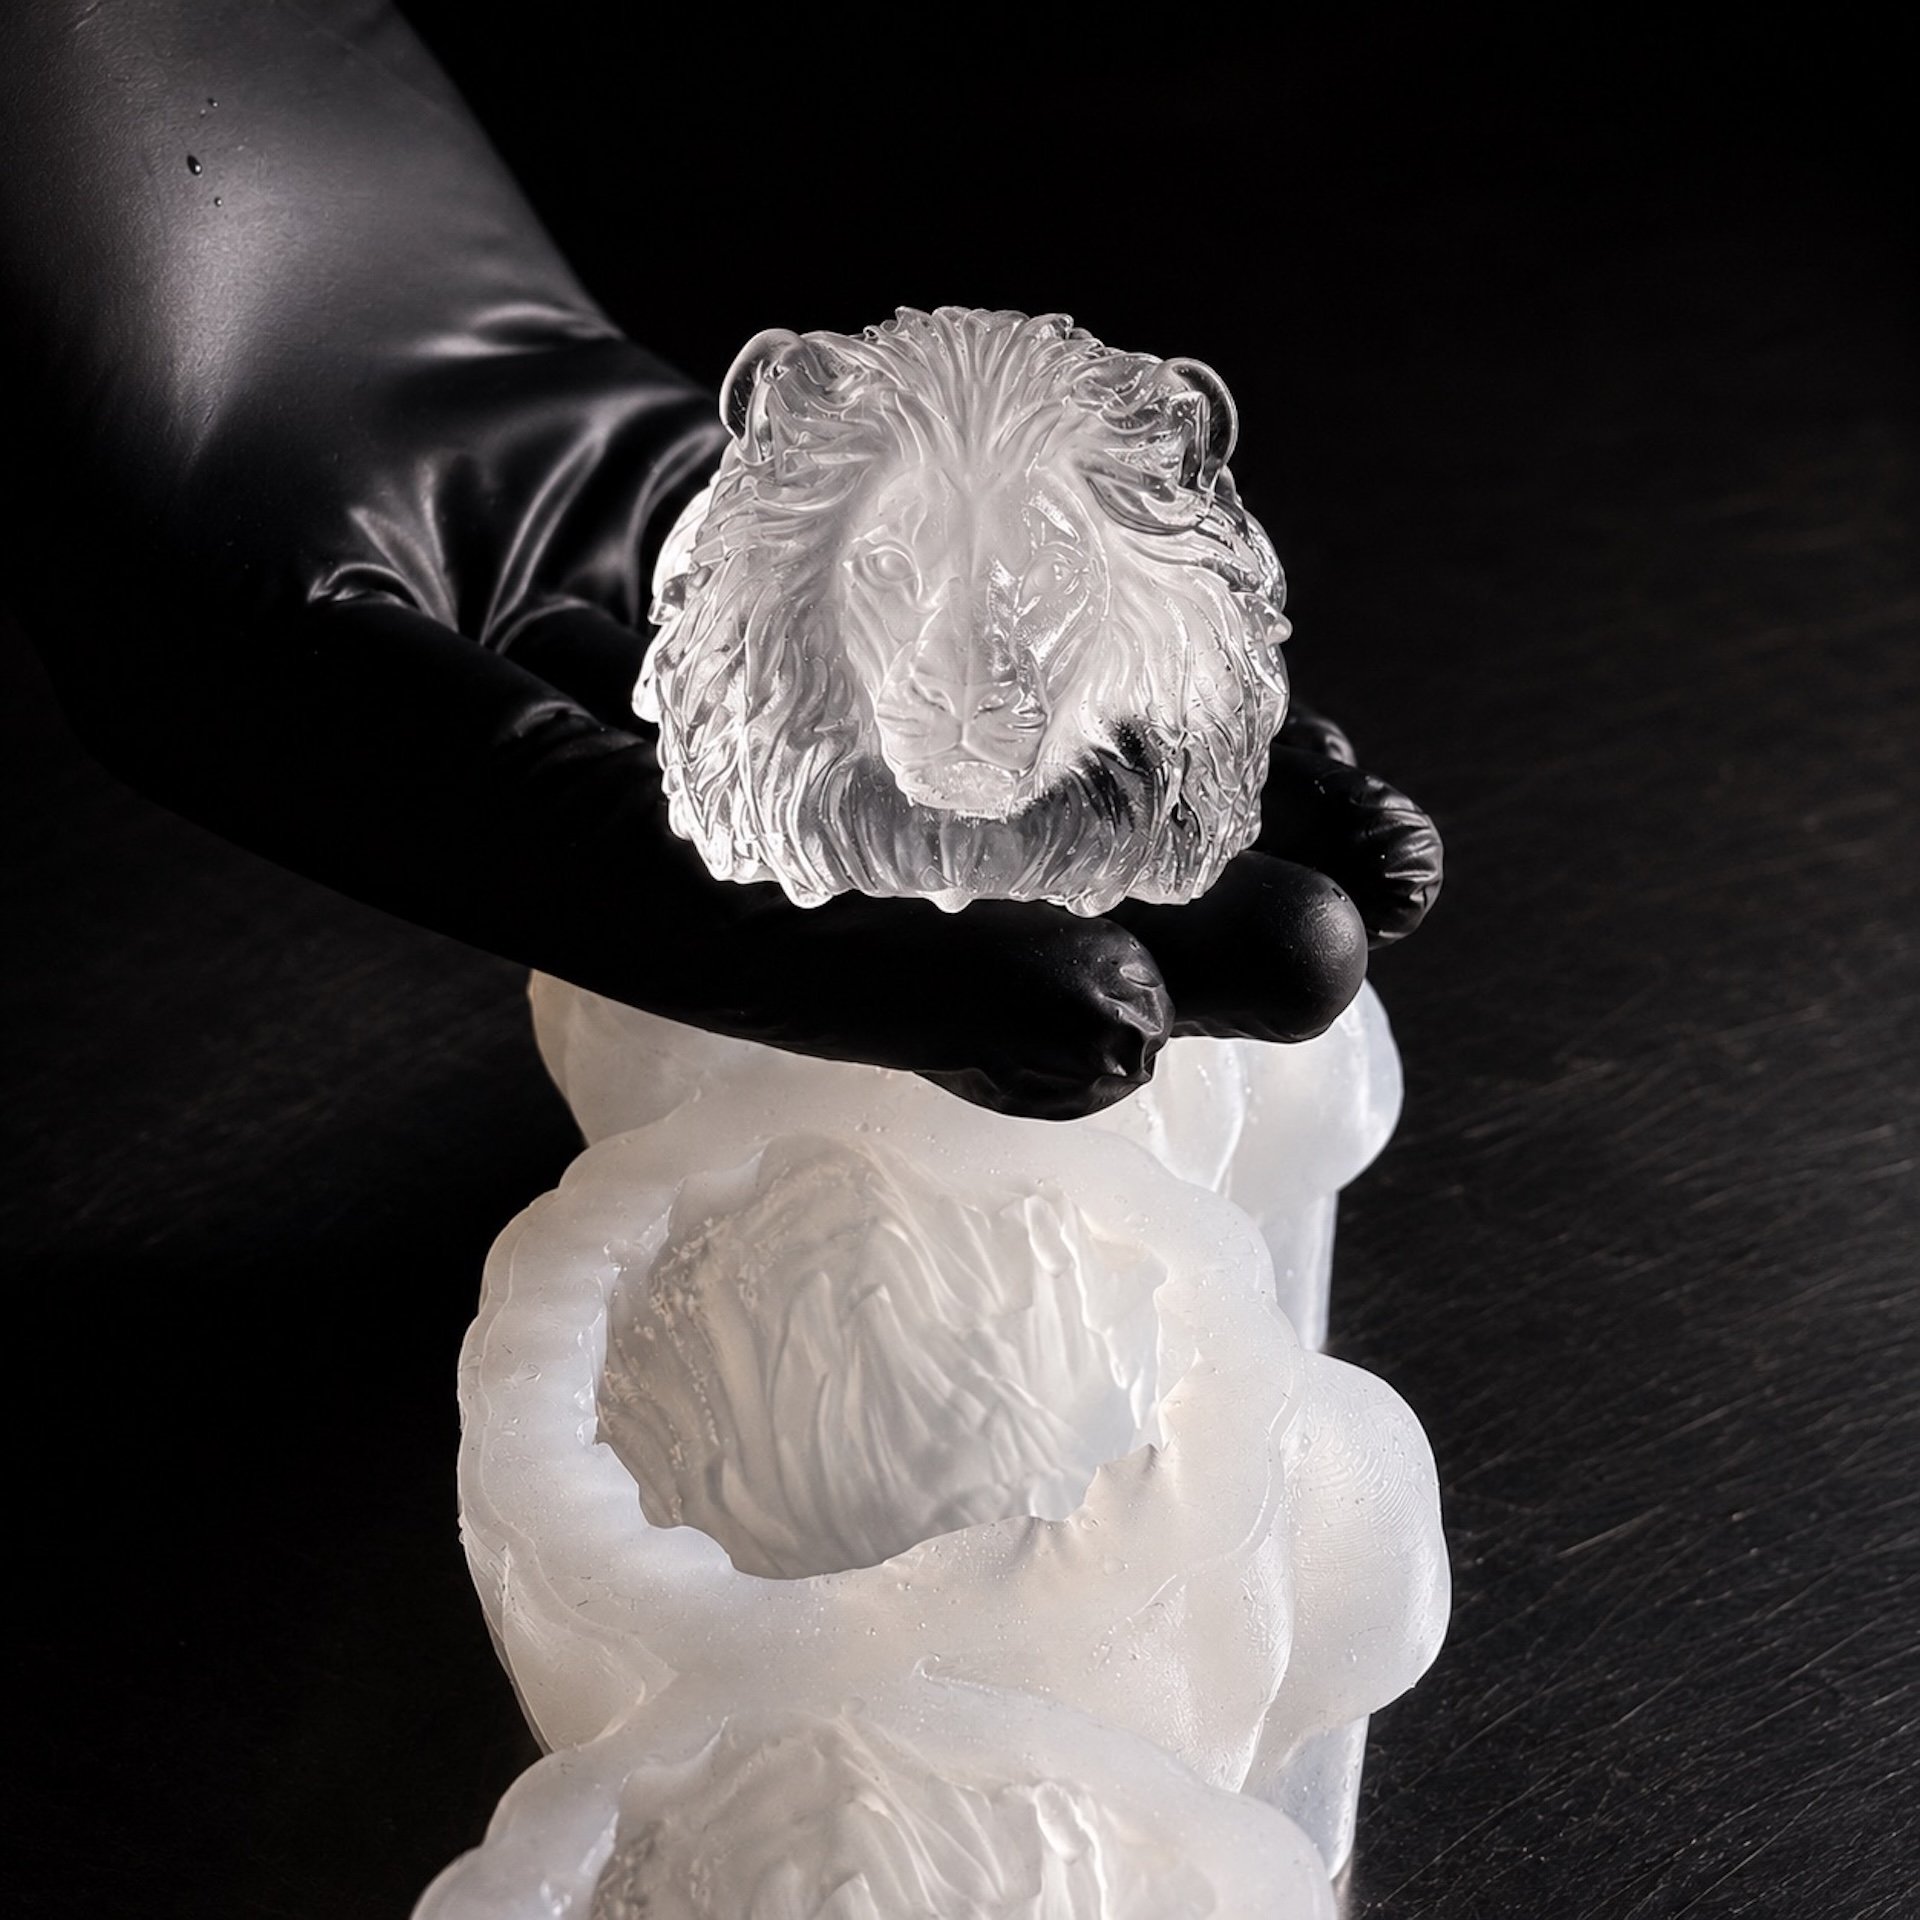
Для пищевых форм нужен ещё один этап. Платиновый силикон не отверждается в контакте с фотополимерной смолой, из которой напечатана мастер-модель. Поэтому сначала снимаем с мастер-модели промежуточную форму из оловянного силикона, отливаем в ней копию мастер-модели из литьевого пластика и уже по этой копии делаем пищевую форму.
Есть проект?
Расскажите о задаче — изготовим силиконовую форму или партию изделий из гипса и рассчитаем стоимость и сроки.